Формы для стеклофибробетона: силикон, пластик, дерево
Формы для стеклофибробетона — это матрицы, в которых смесь приобретает окончательную геометрию и фактуру изделия. Их делают из силикона и полиуретана (для рельефа и фактуры), из пластика, стеклопластика и оргстекла (для гладких и крупных поверхностей), из ламинированной фанеры и дерева (для простой геометрии и небольших серий), а также из металла для массового выпуска.
Главный критерий выбора материала формы — сочетание сложности рельефа и размера серии: чем больше поднутрений и мелких деталей, тем нужнее эластичная форма; чем больше одинаковых изделий, тем выгоднее прочная форма с высокой оборачиваемостью.
Статья для архитекторов, заказчиков и технологов, которым нужно понять, из чего складываются сроки и стоимость изделий. Общие сведения о материале — в разделе Стеклофибробетон: материал и технология.
Виды форм
Основные виды форм, которые применяют для СФБ:
| Материал формы | Для каких изделий | Плюсы | Минусы |
|---|---|---|---|
| Силикон, полиуретан | Рельефный декор, капители, фактура камня | Точно повторяет детали, позволяет поднутрения, легко снимается | Нужна жёсткая рубашка-кожух; ограниченный ресурс |
| Стеклопластик | Крупные панели, карнизы, криволинейные поверхности | Лёгкий, жёсткий, крупные размеры | Поднутрения только разборной конструкцией |
| Пластик, оргстекло | Гладкие плоские элементы | Глянцевая или ровная поверхность | Ограниченная геометрия |
| Ламинированная фанера, дерево | Простые профили, прототипы, малые серии | Быстро и недорого | Невысокая оборачиваемость, набухание от влаги |
| Металл | Массовые типовые изделия | Максимальная оборачиваемость, стабильная геометрия | Дорого, долго изготавливать |
На практике формы часто комбинируют: жёсткий каркас из фанеры или стеклопластика и силиконовая вставка с фактурой на лицевой поверхности. Матрицы для бетона с текстурой камня или дерева тоже делают из силикона или полиуретана — их снимают с натурального образца.
Отдельный тип — открытые и закрытые формы. Открытая форма — это матрица с одной лицевой поверхностью, в которую смесь напыляют или укладывают слоями; тыльная сторона изделия формуется вручную, на ней устанавливают рёбра и закладные. Закрытая форма имеет пуансон и заливается целиком — так получают изделия, у которых видны обе стороны, например балясины, вазоны, элементы ограждений.
Изготовление мастер-модели
Мастер-модель — это эталон будущего изделия, по которому снимается форма. Её делают:
• фрезеровкой на станке с ЧПУ по 3D-модели — из модельного пенопласта, МДФ или модельных плит; точность и повторяемость высокие;
• вручную — скульпторы и модельщики лепят или вырезают модель из глины, пластилина, гипса; нужно для скульптурного декора и реставрации;
• комбинированно — фрезерованная основа дорабатывается вручную;
• с натурального образца — например, камня, если нужна его фактура.
Модель шпаклюют, шлифуют и покрывают, чтобы поверхность формы была гладкой, а изделие легко распалубливалось. При проектировании модели учитывают уклоны для извлечения, усадку, место разъёма формы и положение закладных. Техноформа изготавливает модели и формы в собственных формовочных цехах, поэтому проектный отдел и модельщики работают по одной 3D-модели.
Для реставрационных задач и воспроизведения исторического декора модель снимают с сохранившегося фрагмента: его очищают, при необходимости восстанавливают утраты и делают слепок. Утраченные элементы воссоздают по обмерам, фотографиям и аналогам. Точность модели определяет точность всей серии, поэтому модель согласуют с архитектором до изготовления формы — по фото, 3D-сканированию или на месте.
Оборачиваемость форм
Оборачиваемость — это количество изделий, которое можно отлить из одной формы до её замены или ремонта. Она зависит от материала формы, сложности рельефа, способа формования, аккуратности распалубки и применяемых разделительных составов. Ориентиры по отрасли:
• фанерные и деревянные формы — десятки съёмов;
• силиконовые — от нескольких десятков до сотни и более, в зависимости от марки силикона и рельефа;
• стеклопластиковые — сотни при бережной эксплуатации;
• металлические — до тысяч.
Это ориентиры, а не гарантированные цифры: в каждом проекте ресурс форм оценивают отдельно. Когда тираж больше ресурса одной формы или нужен быстрый выпуск, изготавливают несколько одинаковых форм и льют параллельно.
Чтобы продлить ресурс формы, её регулярно очищают от остатков цементного молока, используют совместимые с материалом формы разделительные составы, не допускают ударов при распалубке и хранят без деформаций. Силиконовые формы чувствительны к порезам и перегибам, деревянные — к влаге, стеклопластиковые — к сколам кромок. Износ формы проявляется на изделиях: теряется резкость рельефа, появляются заусенцы, нарушается геометрия. Поэтому контроль первых и последних изделий серии — часть обычной процедуры проверки качества.
Стоимость форм в цене изделия
Стоимость формы распределяется на все изделия, отлитые в ней. Отсюда главное правило экономики СФБ: чем больше одинаковых элементов, тем дешевле каждый из них. Если на фасаде 200 одинаковых обрамлений окон — стоимость формы почти не заметна в цене изделия; если 200 разных — формы становятся основной статьёй затрат.
Как снизить долю форм в бюджете:
1. Унифицировать размеры и профили на стадии проекта.
2. Делать изделия из стандартных частей, которые собираются в разные композиции (например, тяга + угловой элемент).
3. Использовать вставки-отсекатели, чтобы одна форма давала изделия разной длины.
4. Выбирать материал формы по реальному тиражу, а не «с запасом».
Точную стоимость формы и изделия компания определяет по чертежам проекта.
Помимо формы, в цену изделия входят материалы, трудоёмкость формования и отделки, закладные детали, упаковка и доставка. Для крупного объекта соотношение этих статей сильно зависит от проекта, поэтому сравнивать предложения разных производителей корректно только по одной и той же спецификации изделий.
Сроки
Изготовление форм — отдельный этап в графике производства, который начинается до первой отливки. Последовательность: 3D-модель изделия → мастер-модель → форма → пробная отливка и проверка → серийное производство. Длительность каждого этапа зависит от сложности и числа уникальных изделий, поэтому сроки определяют по конкретному проекту.
Чтобы не терять время, формы для типовых элементов запускают в первую очередь, а уникальные — параллельно с началом серийного производства. Раннее согласование рабочей документации и эталонного образца сокращает общий срок сильнее, чем ускорение любого отдельного этапа.
При планировании графика учитывают и время на набор прочности отлитых изделий перед транспортировкой, и последовательность монтажа: формы для элементов, которые монтируются первыми (например, цокольные и нижние пояса), логично изготавливать раньше, чем для венчающего карниза.
Примеры на объектах Техноформы
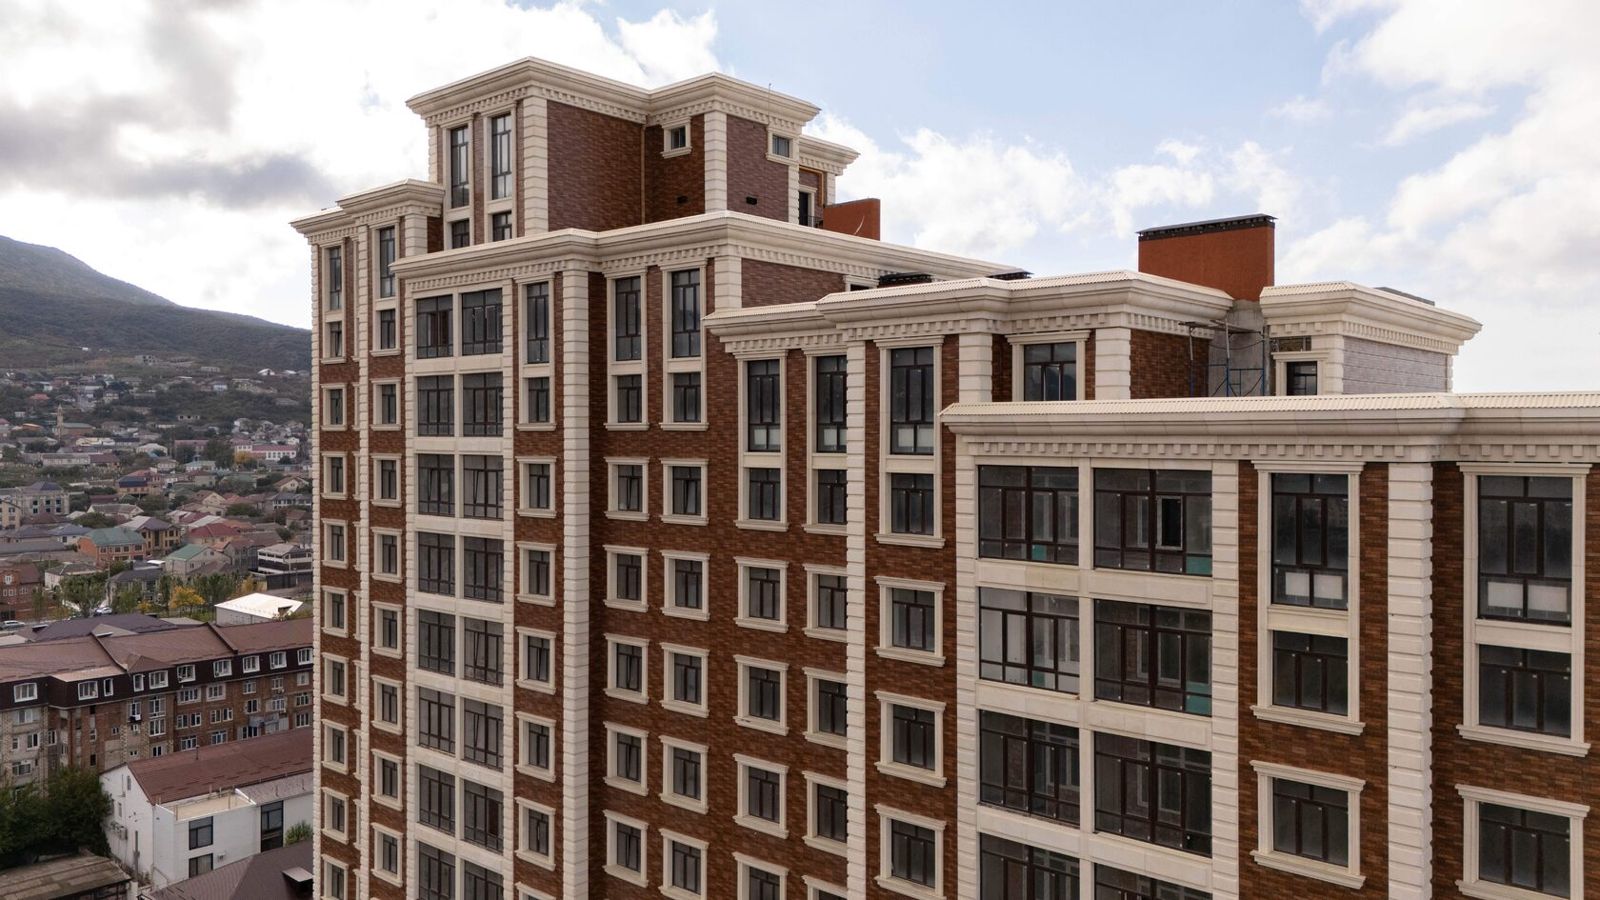
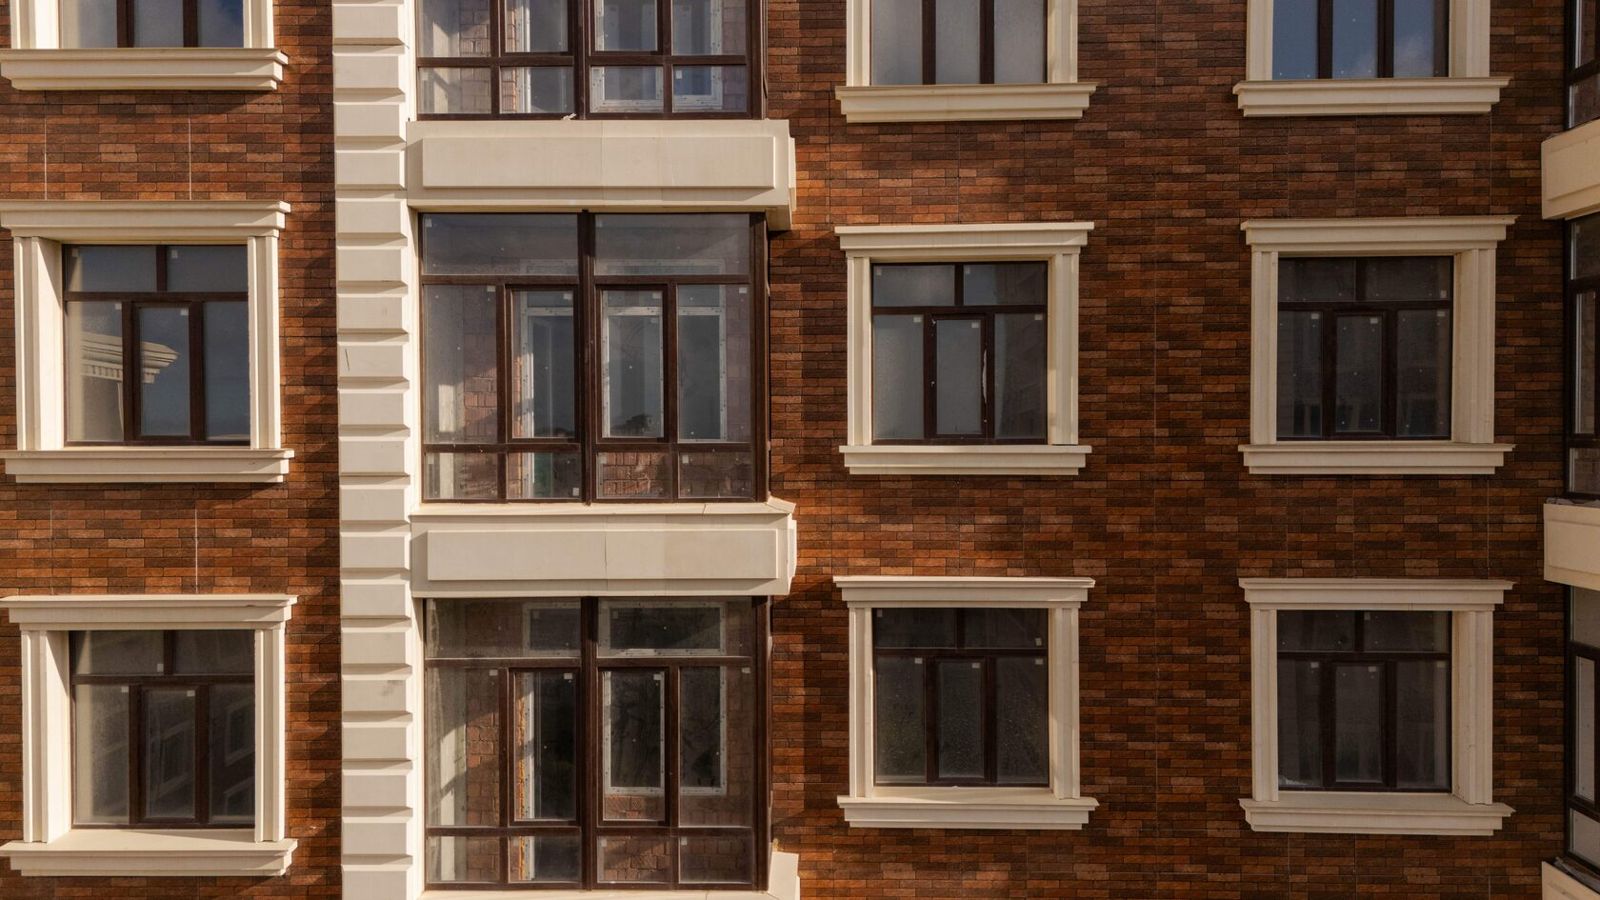
На объектах с большим числом корпусов унификация форм особенно важна. На ЖК «Дубайские дома» в Грозном компания выполнила проектирование и монтаж 70 000 м² СФБ на 30 корпусах. На ЖК «Золотые ключи» в Махачкале — 12 000 м² на трёх корпусах.
Все объекты — в разделе проекты Техноформы. О требованиях к изделиям — в статье ГОСТ и нормы для стеклофибробетона.
Если на фасаде много похожих, но не одинаковых элементов, проектировщики предлагают варианты унификации ещё на стадии рабочей документации — это обычный способ сократить число форм без потери архитектурного замысла.
Частые вопросы
Какие формы лучше для стеклофибробетона?
Для рельефа и фактуры — силиконовые, для крупных гладких элементов — стеклопластиковые, для простых профилей и малых серий — фанерные.
Сколько служат силиконовые формы для стеклофибробетона?
От нескольких десятков до сотни и более съёмов в зависимости от силикона, рельефа и аккуратности работы.
Что такое матрицы для бетона?
Формы или вставки, которые задают фактуру поверхности, например камня или дерева; обычно силиконовые или полиуретановые.
Почему уникальные изделия из СФБ дороже серийных?
Стоимость мастер-модели и формы распределяется на меньшее число изделий.
Кто делает формы для изделий Техноформы?
Компания изготавливает модели и формы в собственных формовочных цехах.