Технология производства стеклофибробетона: напыление и вибролитьё
Технология стеклофибробетона сводится к двум основным способам формования: пневмонапылению, при котором смесь и рубленое стекловолокно одновременно наносятся в форму распылителем, и вибролитью, при котором готовая смесь с волокном заливается в форму и уплотняется вибрацией. Далее следуют твердение, распалубка, доработка поверхности и контроль качества.
Метод выбирают под изделие: напыление — для крупных тонкостенных панелей с высокими требованиями к прочности на изгиб, вибролитьё — для объёмного декора и мелких элементов сложной формы. Результат зависит от дисциплины производства не меньше, чем от метода.
Материал полезен проектировщикам и заказчикам, которые хотят понимать, что происходит на заводе и что проверять. Общий обзор — в разделе Стеклофибробетон: материал и технология.
Два основных метода
В производстве СФБ применяют два основных метода — пневмонапыление и вибролитьё (премикс). Они различаются способом введения волокна, его долей в смеси и, как следствие, свойствами изделия. На одном объекте нередко используют оба: панели — напылением, декор — литьём.
| Параметр | Пневмонапыление | Вибролитьё |
|---|---|---|
| Введение волокна | Рубится из ровинга в пистолете и напыляется вместе с раствором | Рубленая фибра вводится в смеситель заранее |
| Доля волокна | Выше, волокна ориентированы в плоскости стенки | Ниже, волокна распределены хаотично |
| Прочность на изгиб | Выше | Ниже |
| Типичные изделия | Фасадные панели, крупные оболочки, карнизы | Балясины, капители, розетки, мелкий декор, МАФ |
| Требования к персоналу | Высокие, ручной контроль толщины слоя | Ниже, процесс проще стандартизировать |
Пневмонапыление
При пневмонапылении раствор подаётся насосом к пистолету, в котором непрерывная нить щелочестойкого стекловолокна рубится на отрезки и смешивается с факелом раствора. Порядок работ обычно такой:
1. На форму наносят разделительный состав, а при необходимости — тонкий лицевой слой без волокна для точной передачи фактуры.
2. Напыляют смесь с волокном слоями по несколько миллиметров.
3. Каждый слой прикатывают валиком, чтобы удалить воздух и уложить волокна в плоскости стенки.
4. Контролируют толщину щупом; итоговая стенка фасадной панели обычно составляет 10–15 мм.
5. При необходимости закладывают крепёжные элементы и рёбра жёсткости или стальной каркас на гибких анкерах.
Метод даёт наибольшую прочность на изгиб при минимальной толщине, поэтому его используют для крупноформатных панелей.
Вибролитьё
При вибролитье стеклофибробетона компоненты — цемент, песок, воду, добавки и рубленую фибру — перемешивают в смесителе до однородного состояния. Готовую смесь заливают в форму, установленную на вибростол, и уплотняют вибрацией, пока не выйдет воздух.
Преимущество метода — точное воспроизведение мелкого рельефа и объёмных форм: балясин, капителей, кронштейнов, розеток, вазонов. Процесс проще стандартизировать и повторять. Ограничение — из-за меньшей доли волокна и его хаотичной ориентации стенки делают толще, чем при напылении, а прочность на изгиб ниже. Поэтому вибролитьё редко применяют для крупных тонкостенных панелей.
Подготовка форм
Форма определяет геометрию и фактуру изделия, поэтому подготовка форм — отдельный этап производства:
• Модель (мастер-модель). Изготавливается по чертежам или 3D-модели — из дерева, пластика, МДФ или фрезеруется на станке с ЧПУ.
• Материал формы. Для сложного рельефа — полиуретановые или силиконовые формы, для плоских и крупных изделий — стеклопластиковые, стальные или комбинированные.
• Фактура. Рельеф поверхности закладывается в форму: гладкий, под камень, под дерево, рустованный.
• Подготовка перед заливкой. Очистка, нанесение разделительного состава, проверка геометрии и закладных.
В ГК «Техноформа» модели и формы делают сами, в собственных формовочных цехах. Это позволяет не зависеть от сторонних подрядчиков и быстрее вносить изменения по замечаниям архитектора.
Твердение и распалубка
После формования изделие набирает прочность в форме. Тонкие стенки быстро теряют влагу, поэтому первые сутки особенно важны: изделие укрывают плёнкой или выдерживают в камере с контролируемой влажностью и температурой. Полимерные добавки в составе частично решают проблему, но не отменяют контроля.
Распалубку проводят, когда изделие набрало распалубочную прочность — обычно на следующий день после формования, точный срок зависит от рецептуры, температуры и размера изделия. Снимать изделие из формы рано опасно: возможны трещины и сколы. После распалубки изделие продолжает твердеть, проходит доработку поверхности (шлифовка, травление, пескоструй, гидрофобизация) и только потом отгружается.
Контроль качества на производстве
Качество СФБ нельзя оценить только на глаз: дефект рецептуры проявится через месяцы. Поэтому контроль строится по этапам:
• Входной контроль сырья — цемент, песок, волокно, добавки.
• Контроль смеси — дозировка, подвижность, доля волокна (например, методом отмывки пробы).
• Контроль формования — толщина слоёв, уплотнение, положение закладных.
• Контрольные образцы — изготавливаются из той же смеси и испытываются на изгиб; при необходимости — на плотность, водопоглощение и морозостойкость.
• Приёмка изделий — геометрия, отсутствие трещин и раковин, соответствие цвета и фактуры эталону.
По данным компании, в ГК «Техноформа» контроль качества проводится на каждом этапе производства.
Что влияет на сроки изготовления
Сроки изготовления зависят от нескольких факторов:
1. Проектирование и раскладка. Разработка чертежей изделий и узлов крепления по архитектурному проекту.
2. Число уникальных форм. Каждый новый профиль требует модели и формы; серийные элементы производить быстрее.
3. Объём и оборачиваемость форм. Одна форма даёт ограниченное число изделий в сутки, поэтому для больших объёмов изготавливают несколько комплектов.
4. Согласование образцов. Цвет и фактуру утверждают до запуска серии.
5. Сезон и режим твердения. Температура влияет на скорость набора прочности.
6. Логистика до объекта.
Конкретные сроки по проекту определяются после расчёта. Мощность производства СФБ ГК «Техноформа» — более 20 000 м² в месяц (по данным компании).
Примеры на объектах Техноформы
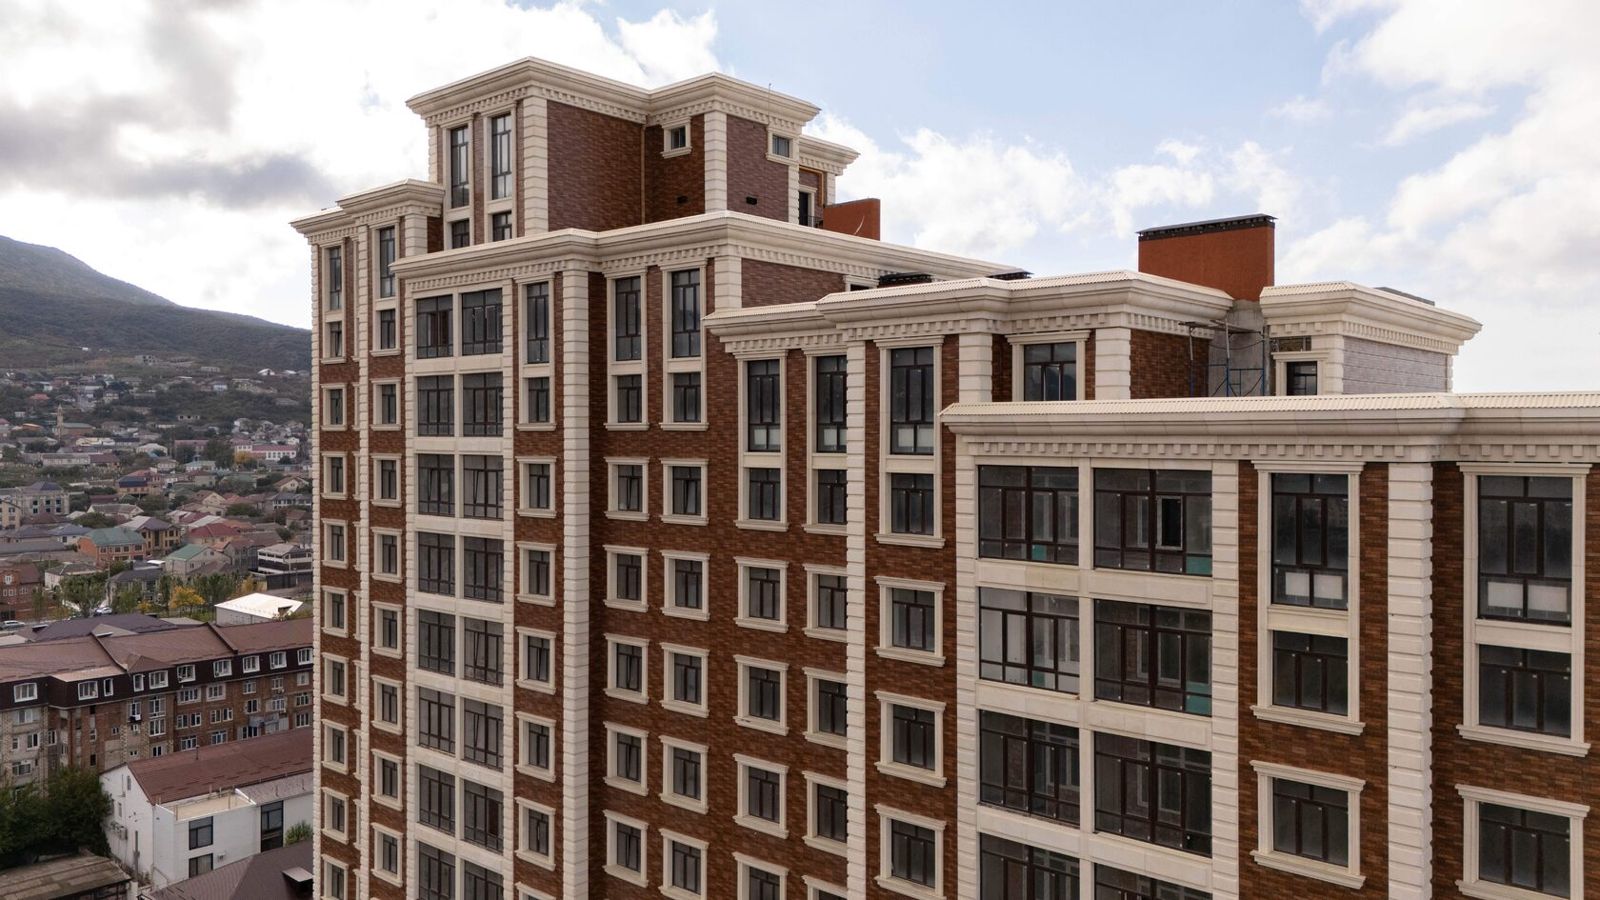
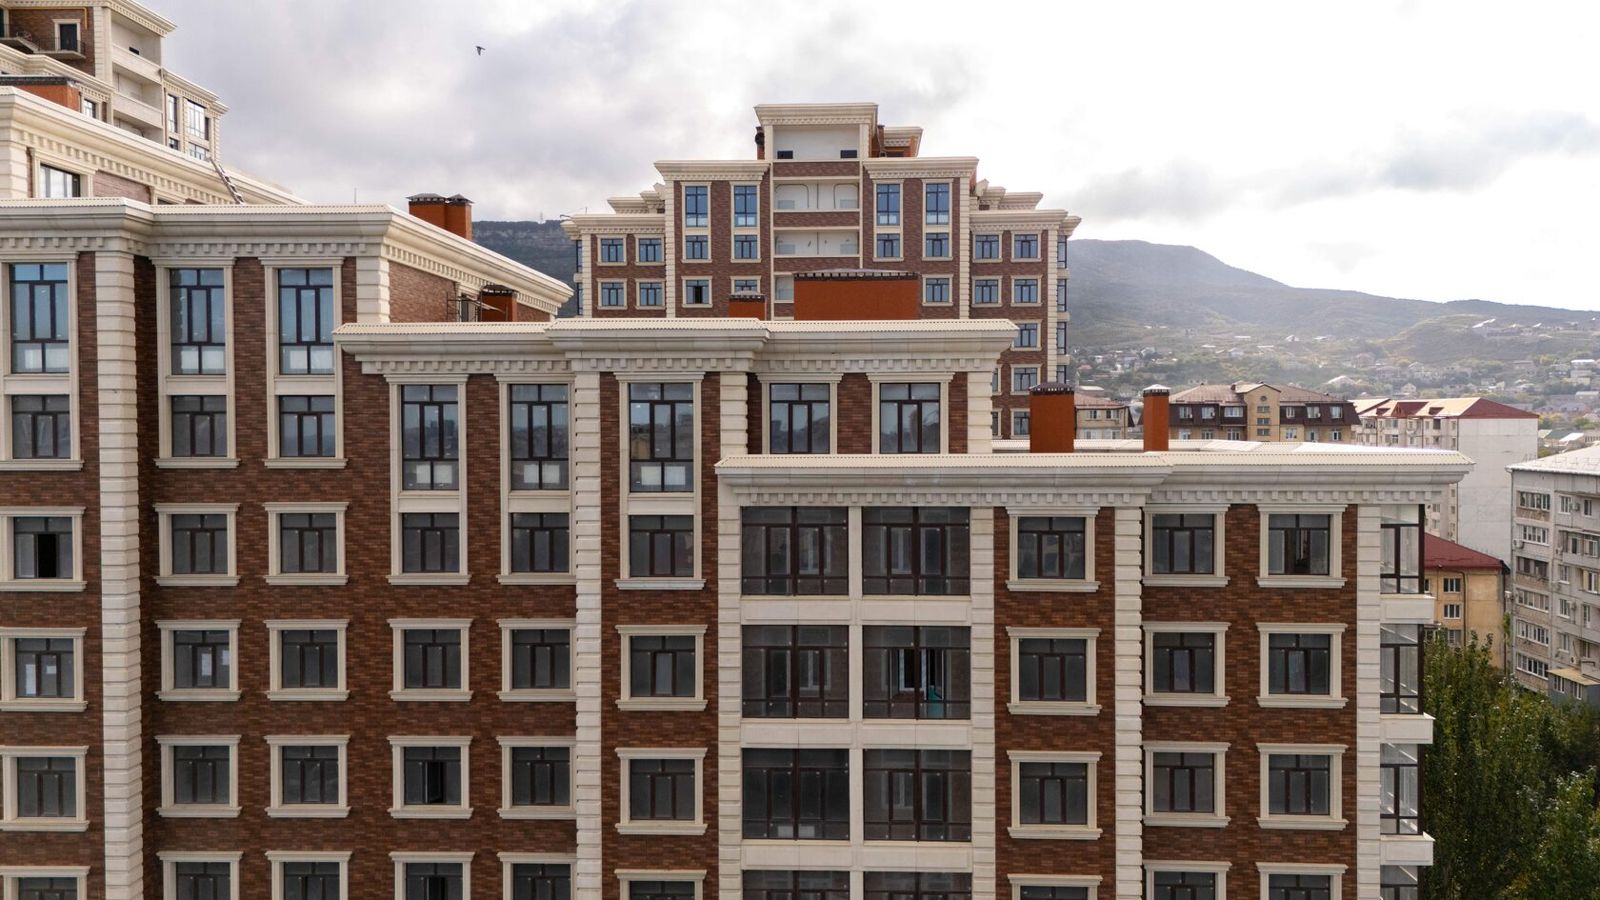
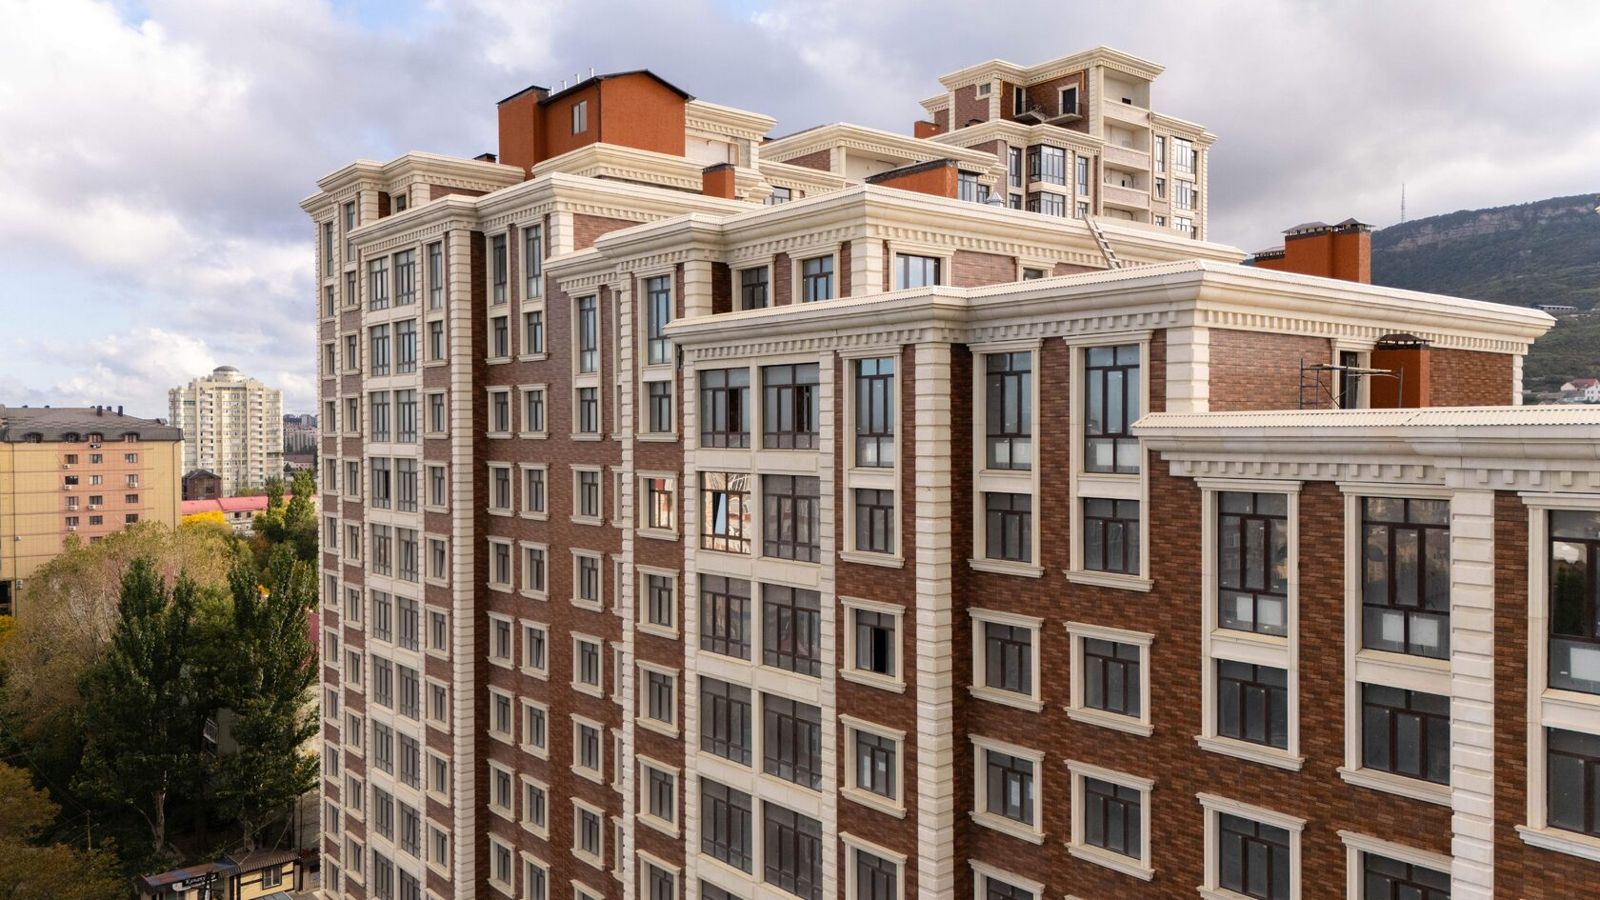
На Чеченском государственном университете в Грозном компания выполнила проектирование и шеф-монтаж 12 000 м² облицовки из СФБ в сроки с апреля по октябрь 2025 года. На ЖК «Дубайские дома» за январь — июль 2025 года изготовлено и смонтировано 70 000 м² стеклофибробетона на 30 корпусах; такие объёмы возможны только при серийном производстве с большим парком форм.
Другие объекты — в разделе проекты Техноформы. Что получается на выходе, разобрано в статье Характеристики стеклофибробетона: прочность, плотность, морозостойкость.
Частые вопросы
Чем отличается напыление от вибролитья стеклофибробетона?
При напылении волокно рубится в пистолете и наносится слоями вместе с раствором, что даёт высокую прочность на изгиб тонких панелей. При вибролитье волокно заранее смешивают со смесью и уплотняют её вибрацией — так удобнее делать объёмный декор.
Какие технологии применяются при монтаже НВФ с панелями СФБ?
Монтаж включает разметку, установку кронштейнов, укладку утеплителя, при необходимости ветрозащиту, монтаж направляющих и навеску панелей на крепёж с соблюдением температурных швов и вентилируемого зазора.
Какая технология утепления фасада используется под вентфасад?
Под навесной вентилируемый фасад обычно применяют плиты из минеральной (каменной) ваты, которые крепят к стене тарельчатыми дюбелями; утеплитель должен соответствовать требованиям по горючести и теплотехническому расчёту проекта.
Можно ли утеплить фасад каменной ватой и облицевать его стеклофибробетоном?
Да, это типичная схема НВФ: минераловатный утеплитель на стене, подсистема и панели СФБ с воздушным зазором. ГК «Техноформа» выполняет утепление и монтаж подсистем НВФ в составе строительно-монтажных работ.
Сколько сохнут изделия из СФБ до распалубки?
Обычно распалубка выполняется на следующий день после формования, но точный срок зависит от рецептуры, температуры и размеров изделия. После распалубки изделие продолжает набирать прочность.