Şüşə liflə armaturlanmış betonun istehsal texnologiyası: püskürtmə və vibrotökmə
Şüşə liflə armaturlanmış beton (GFRC) texnologiyası iki əsas qəlibləmə üsuluna əsaslanır: qarışığın və doğranmış şüşə lifin püskürdücü ilə eyni vaxtda qəlibə vurulduğu pnevmopüskürtmə və lifli hazır qarışığın qəlibə töküldüyü və vibrasiya ilə sıxlaşdırıldığı vibrotökmə. Sonra bərkimə, qəlibdən çıxarma, səthin işlənməsi və keyfiyyətə nəzarət gəlir.
Üsul məmulata görə seçilir: püskürtmə — əyilməyə qarşı möhkəmliyə yüksək tələblər olan iri nazikdivarlı panellər üçün, vibrotökmə — həcmli dekor və mürəkkəb formalı xırda elementlər üçün. Nəticə üsuldan az olmayaraq istehsal intizamından asılıdır.
Material zavodda nə baş verdiyini və nəyi yoxlamaq lazım olduğunu anlamaq istəyən layihəçilər və sifarişçilər üçün faydalıdır. Ümumi icmal — Şüşə liflə armaturlanmış beton: material və texnologiya bölməsində.
İki əsas üsul
GFRC istehsalında iki əsas üsul tətbiq olunur — pnevmopüskürtmə və vibrotökmə (premiks). Onlar lifin daxil edilmə üsulu, qarışıqdakı payı və nəticədə məmulatın xüsusiyyətləri ilə fərqlənir. Bir obyektdə çox vaxt hər ikisindən istifadə olunur: panellər — püskürtmə ilə, dekor — tökmə ilə.
| Parametr | Pnevmopüskürtmə | Vibrotökmə |
|---|---|---|
| Lifin daxil edilməsi | Tapançada rovinqdən doğranır və məhlulla birlikdə püskürdülür | Doğranmış lif qarışdırıcıya əvvəlcədən daxil edilir |
| Lifin payı | Daha yüksək, liflər divar müstəvisində yönəlib | Daha aşağı, liflər xaotik paylanıb |
| Əyilməyə qarşı möhkəmlik | Daha yüksək | Daha aşağı |
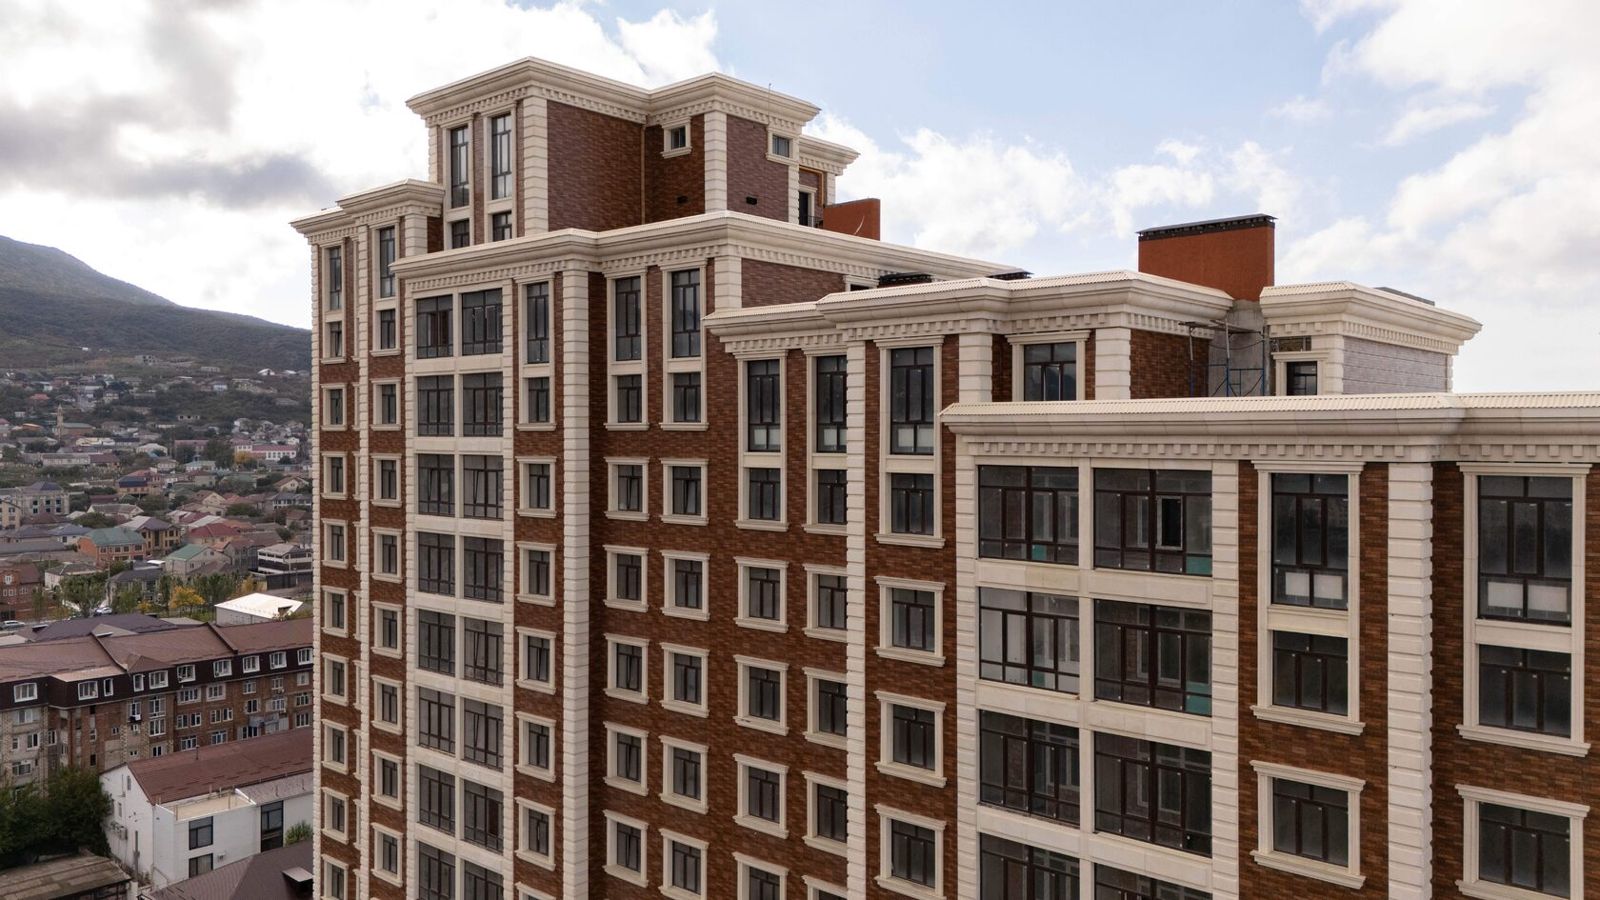
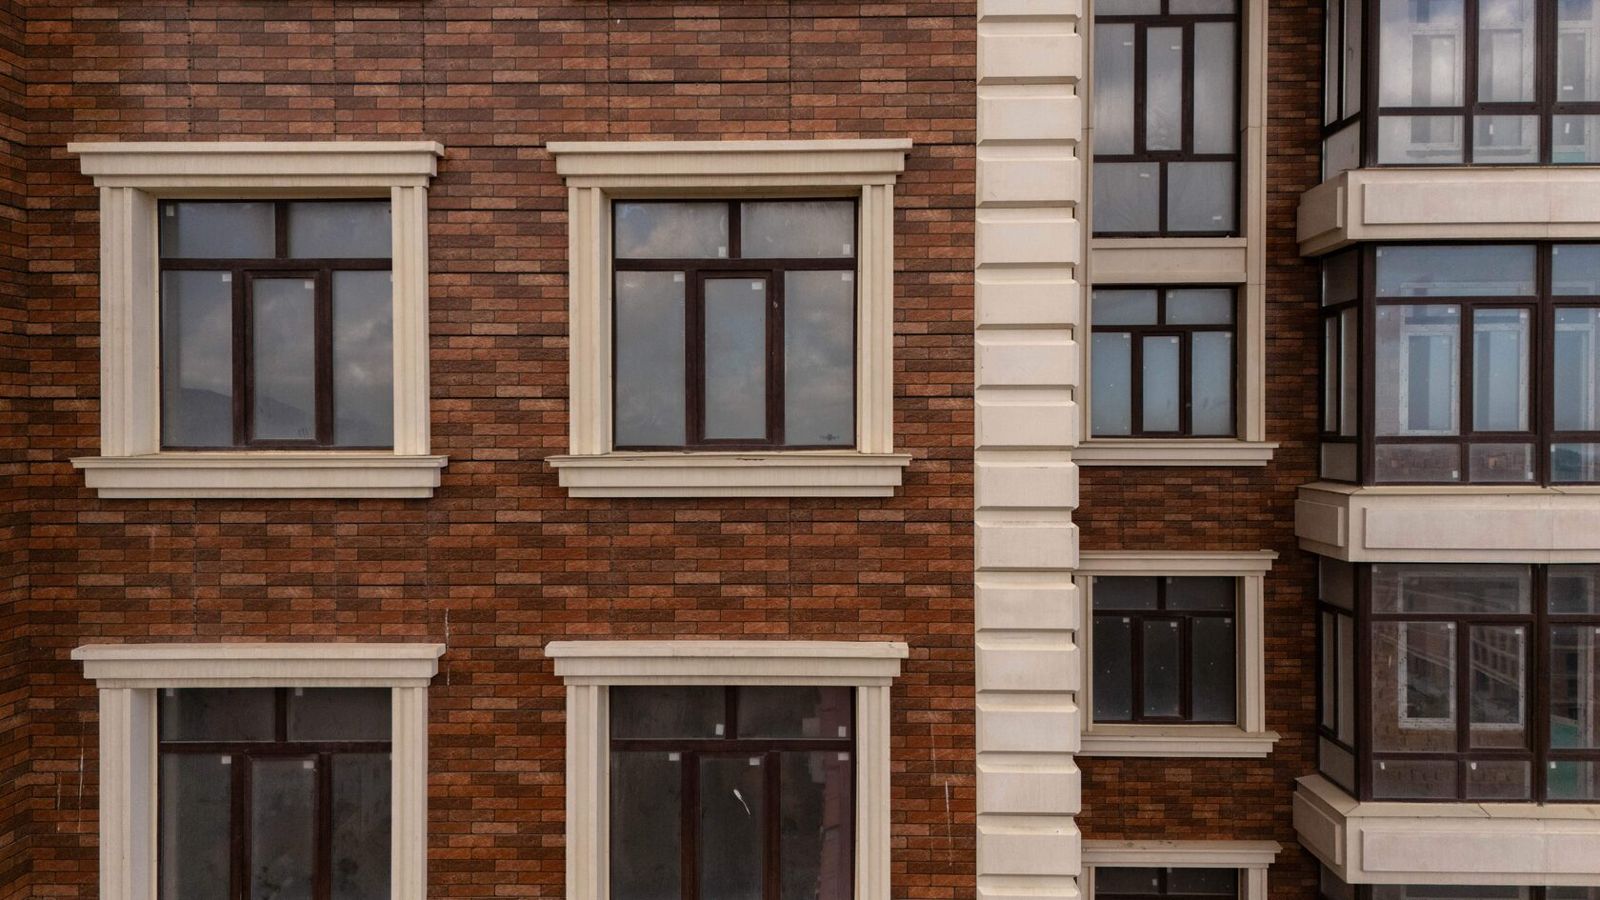
| Tipik məmulatlar | Fasad panelləri, iri örtüklər, karnizlər | Balyasinalar, kapitellər, rozetkalar, xırda dekor, kiçik memarlıq formaları |
| Personala tələblər | Yüksək, qat qalınlığına əl ilə nəzarət | Daha aşağı, prosesi standartlaşdırmaq asandır |
Pnevmopüskürtmə
Pnevmopüskürtmə zamanı məhlul nasosla tapançaya verilir, orada qələviyə davamlı şüşə lifin fasiləsiz sapı hissələrə doğranır və məhlul axını ilə qarışır. İşlərin ardıcıllığı adətən belədir:
1. Qəlibə ayırıcı tərkib, lazım olduqda isə fakturanın dəqiq ötürülməsi üçün lifsiz nazik üz qatı çəkilir.
2. Lifli qarışıq bir neçə millimetrlik qatlarla püskürdülür.
3. Havanı çıxarmaq və lifləri divar müstəvisində yerləşdirmək üçün hər qat valiklə sıxlaşdırılır.
4. Qalınlığa zondla nəzarət edilir; fasad panelinin yekun divarı adətən 10–15 mm olur.
5. Lazım olduqda bərkidici elementlər və sərtlik tilləri və ya elastik ankerlərdə polad karkas yerləşdirilir.
Üsul minimal qalınlıqda ən yüksək əyilmə möhkəmliyi verir, buna görə iriformatlı panellər üçün istifadə olunur.
Vibrotökmə
Şüşə liflə armaturlanmış betonun vibrotökməsində komponentlər — sement, qum, su, əlavələr və doğranmış lif — qarışdırıcıda bircins vəziyyətə qədər qarışdırılır. Hazır qarışıq vibrostolda qurulmuş qəlibə tökülür və hava çıxana qədər vibrasiya ilə sıxlaşdırılır.
Üsulun üstünlüyü xırda relyefin və həcmli formaların dəqiq təkrarlanmasıdır: balyasinalar, kapitellər, kronşteynlər, rozetkalar, güldanlar. Prosesi standartlaşdırmaq və təkrarlamaq daha asandır. Məhdudiyyət — lifin payının az olması və xaotik yönəlməsi səbəbindən divarlar püskürtmədəkindən qalın edilir, əyilmə möhkəmliyi isə daha aşağıdır. Buna görə vibrotökmə iri nazikdivarlı panellər üçün nadir hallarda tətbiq olunur.
Qəliblərin hazırlanması
Qəlib məmulatın həndəsəsini və fakturasını müəyyən edir, buna görə qəliblərin hazırlanması istehsalın ayrıca mərhələsidir:
• Model (master-model). Çertyojlar və ya 3D modelə əsasən ağacdan, plastikdən, MDF-dən hazırlanır və ya CNC dəzgahında frezlənir.
• Qəlibin materialı. Mürəkkəb relyef üçün — poliuretan və ya silikon qəliblər, düz və iri məmulatlar üçün — şüşə plastik, polad və ya kombinə edilmiş qəliblər.
• Faktura. Səthin relyefi qəlibə qoyulur: hamar, daş altında, ağac altında, rustovkalı.
• Tökmədən əvvəl hazırlıq. Təmizləmə, ayırıcı tərkibin çəkilməsi, həndəsənin və bərkidici detalların yoxlanılması.
TECHNOFORMA Şirkətlər Qrupunda modellər və qəliblər öz qəlibləmə sexlərində hazırlanır. Bu, kənar podratçılardan asılı olmamağa və memarın qeydlərinə əsasən dəyişiklikləri daha tez etməyə imkan verir.
Bərkimə və qəlibdən çıxarma
Qəlibləmədən sonra məmulat qəlibdə möhkəmlik yığır. Nazik divarlar nəmi tez itirir, buna görə ilk sutka xüsusilə vacibdir: məmulat plyonka ilə örtülür və ya rütubəti və temperaturu idarə olunan kamerada saxlanılır. Tərkibdəki polimer əlavələr problemi qismən həll edir, lakin nəzarəti ləğv etmir.
Qəlibdən çıxarma məmulat qəlibdən çıxarma möhkəmliyini yığdıqda aparılır — adətən qəlibləmədən sonrakı gün, dəqiq müddət resept, temperatur və məmulatın ölçüsündən asılıdır. Məmulatı qəlibdən erkən çıxarmaq təhlükəlidir: çatlar və qırıqlar mümkündür. Qəlibdən çıxarıldıqdan sonra məmulat bərkiməyə davam edir, səth işlənməsindən keçir (cilalama, aşılama, qumşırnaq, hidrofobizasiya) və yalnız bundan sonra yüklənir.
İstehsalda keyfiyyətə nəzarət
GFRC-nin keyfiyyətini yalnız gözlə qiymətləndirmək olmaz: reseptin qüsuru aylar sonra üzə çıxacaq. Buna görə nəzarət mərhələlər üzrə qurulur:
• Xammalın giriş nəzarəti — sement, qum, lif, əlavələr.
• Qarışığa nəzarət — dozalama, axıcılıq, lifin payı (məsələn, nümunənin yuyulması üsulu ilə).
• Qəlibləməyə nəzarət — qatların qalınlığı, sıxlaşdırma, bərkidici detalların vəziyyəti.
• Nəzarət nümunələri — eyni qarışıqdan hazırlanır və əyilməyə sınanır; lazım olduqda — sıxlıq, su udma və şaxtaya davamlılıq üzrə.
• Məmulatların qəbulu — həndəsə, çat və boşluqların olmaması, rəng və fakturanın etalona uyğunluğu.
Şirkətin məlumatına görə, TECHNOFORMA Şirkətlər Qrupunda keyfiyyətə nəzarət istehsalın hər mərhələsində aparılır.
İstehsal müddətlərinə nə təsir edir
İstehsal müddətləri bir neçə amildən asılıdır:
1. Layihələndirmə və düzülüş. Memarlıq layihəsinə əsasən məmulatların və bərkitmə düyünlərinin çertyojlarının hazırlanması.
2. Unikal qəliblərin sayı. Hər yeni profil model və qəlib tələb edir; seriya elementlərini istehsal etmək daha tezdir.
3. Həcm və qəliblərin dövriyyəsi. Bir qəlib sutkada məhdud sayda məmulat verir, buna görə böyük həcmlər üçün bir neçə dəst hazırlanır.
4. Nümunələrin razılaşdırılması. Rəng və faktura seriya başlamazdan əvvəl təsdiqlənir.
5. Mövsüm və bərkimə rejimi. Temperatur möhkəmlik yığma sürətinə təsir edir.
6. Obyektə qədər logistika.
Layihə üzrə konkret müddətlər hesablamadan sonra müəyyən olunur. TECHNOFORMA Şirkətlər Qrupunun GFRC istehsal gücü ayda 20 000 m²-dən çoxdur (şirkətin məlumatına görə).
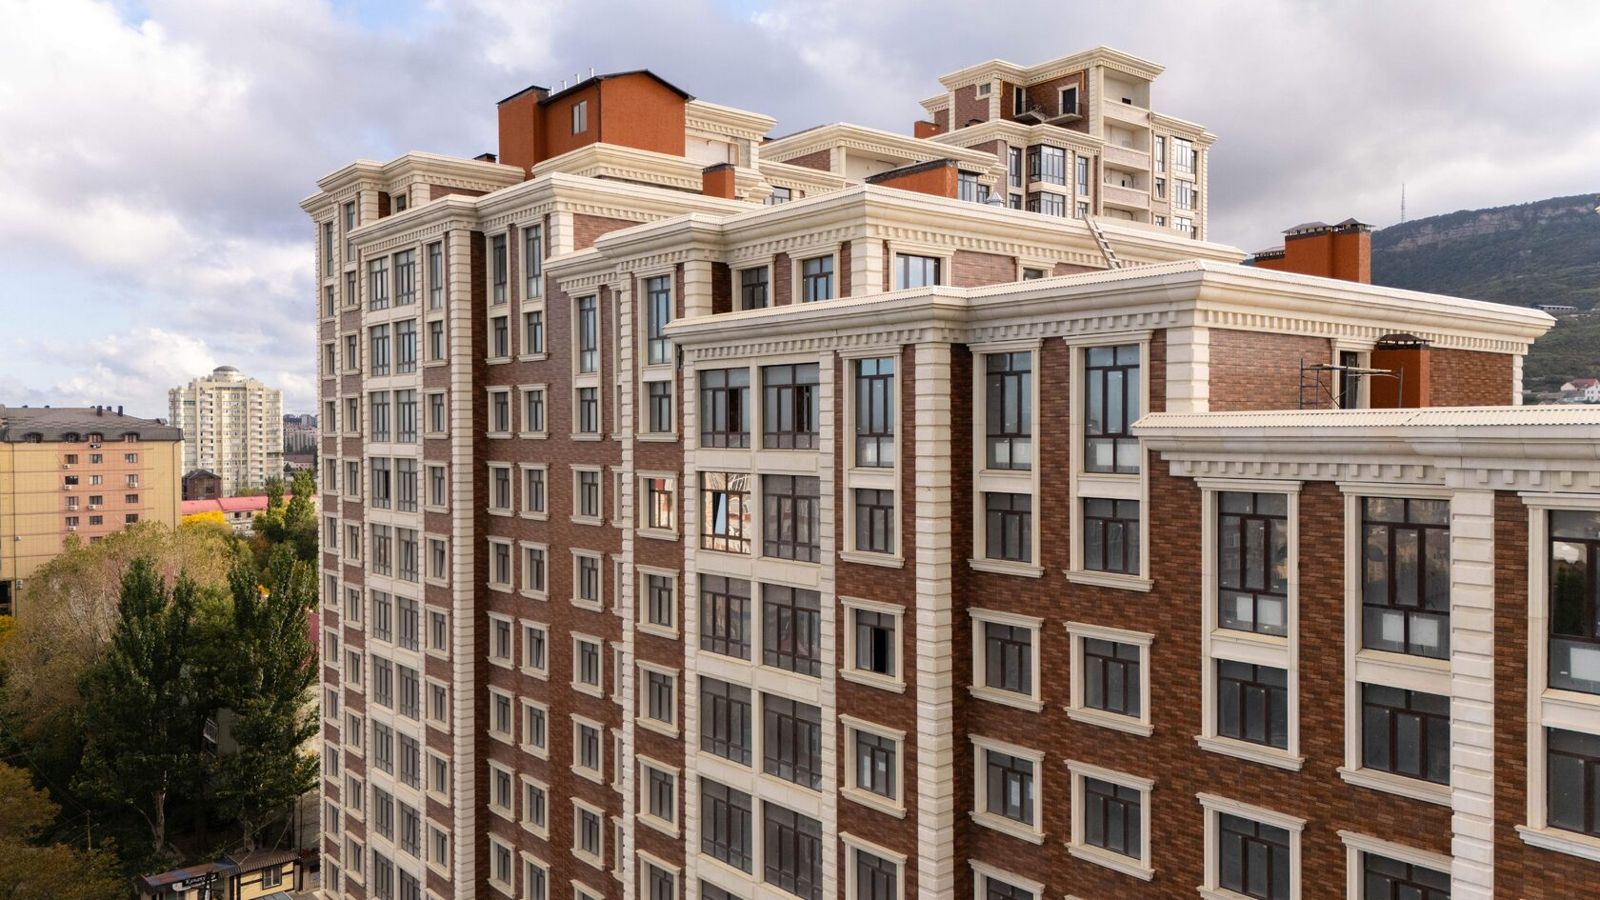
TECHNOFORMA obyektlərində nümunələr
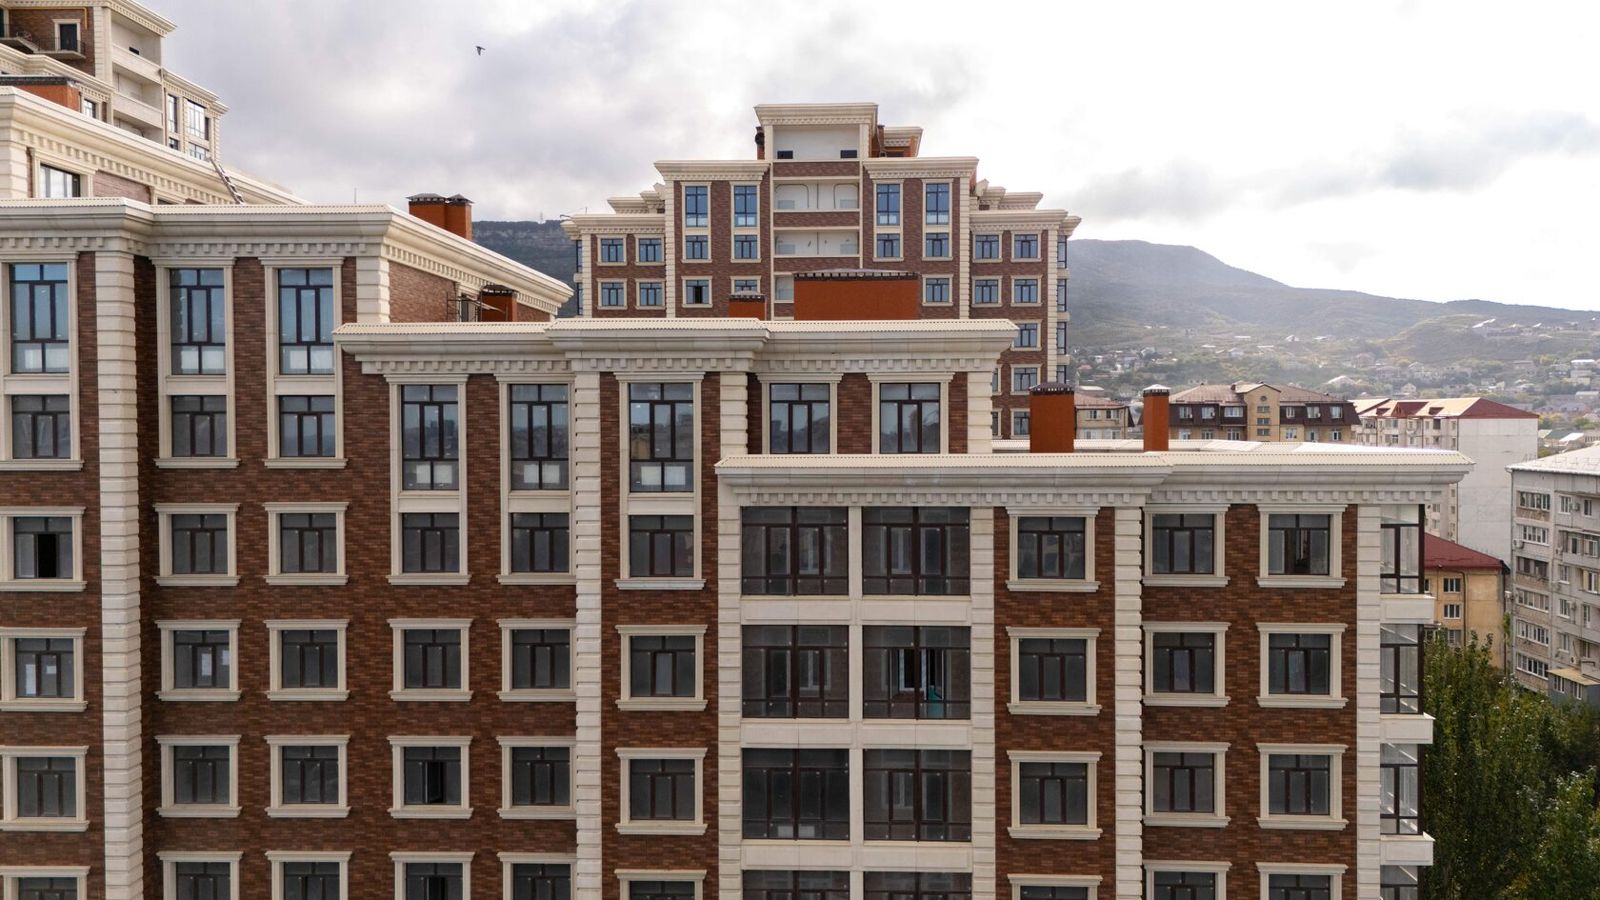
Qroznıdakı Çeçen Dövlət Universitetində şirkət 2025-ci ilin aprelindən oktyabrına qədər 12 000 m² GFRC üzlüyün layihələndirilməsini və şef-montajını həyata keçirib. «Dubay evləri» yaşayış kompleksində 2025-ci ilin yanvar — iyul aylarında 30 korpusda 70 000 m² şüşə liflə armaturlanmış beton hazırlanıb və quraşdırılıb; belə həcmlər yalnız böyük qəlib parkı ilə seriya istehsalında mümkündür.
Digər obyektlər — TECHNOFORMA layihələri bölməsində. Nəticədə nə alındığı Şüşə liflə armaturlanmış betonun xüsusiyyətləri: möhkəmlik, sıxlıq, şaxtaya davamlılıq məqaləsində təhlil olunub.
Tez-tez verilən suallar
Şüşə liflə armaturlanmış betonun püskürtməsi vibrotökmədən nə ilə fərqlənir?
Püskürtmədə lif tapançada doğranır və məhlulla birlikdə qatlarla vurulur, bu da nazik panellərin yüksək əyilmə möhkəmliyini təmin edir. Vibrotökmədə lif əvvəlcədən qarışığa qatılır və qarışıq vibrasiya ilə sıxlaşdırılır — həcmli dekor hazırlamaq belə daha rahatdır.
GFRC panelli havalandırılan asma fasadın quraşdırılmasında hansı texnologiyalar tətbiq olunur?
Quraşdırma nişanlamanı, kronşteynlərin qoyulmasını, istilik izolyasiyasının döşənməsini, lazım olduqda küləkdən qorumanı, istiqamətləndiricilərin quraşdırılmasını və temperatur tikişləri və havalandırılan boşluq saxlanılmaqla panellərin bərkidicilərə asılmasını əhatə edir.
Havalandırılan fasad altında hansı istilik izolyasiyası texnologiyası istifadə olunur?
Havalandırılan asma fasad altında adətən divara boşqablı dübellərlə bərkidilən mineral (daş) pambıq plitələr tətbiq olunur; izolyasiya materialı yanma üzrə tələblərə və layihənin istilik-texniki hesablamasına uyğun olmalıdır.
Fasadı daş pambıqla izolyasiya edib şüşə liflə armaturlanmış betonla üzləmək olarmı?
Bəli, bu, havalandırılan asma fasadın tipik sxemidir: divarda mineral pambıq izolyasiya, alt sistem və hava boşluğu ilə GFRC panelləri. TECHNOFORMA Şirkətlər Qrupu tikinti-quraşdırma işləri çərçivəsində istilik izolyasiyasını və alt sistemlərin quraşdırılmasını yerinə yetirir.
GFRC məmulatları qəlibdən çıxarılana qədər nə qədər quruyur?
Adətən qəlibdən çıxarma qəlibləmədən sonrakı gün aparılır, lakin dəqiq müddət resept, temperatur və məmulatın ölçülərindən asılıdır. Qəlibdən çıxarıldıqdan sonra məmulat möhkəmlik yığmağa davam edir.